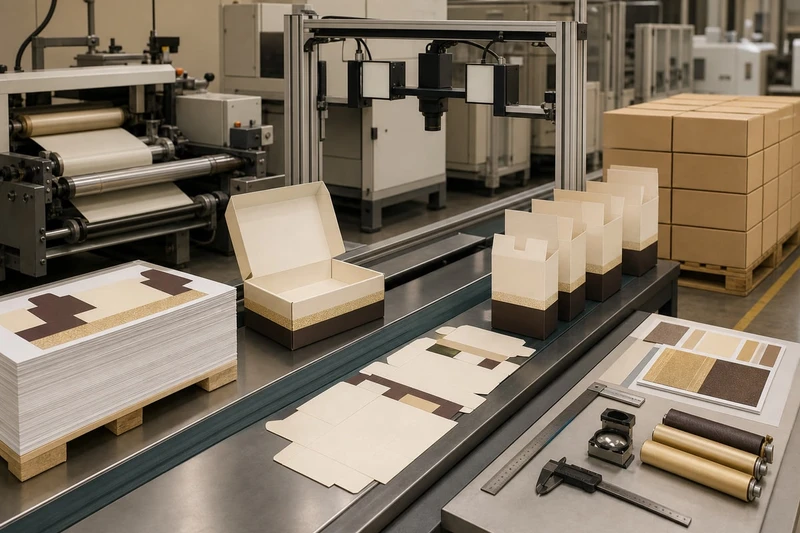
Qualitätssicherung bei bedruckten Verpackungen funktioniert am besten als klarer, referenzbasierter Ablauf: Vor Produktionsbeginn werden Material und verbindliche Muster festgelegt, während der Fertigung folgen Prüfungen an definierten Stationen, und vor dem Versand wird die Gesamtmenge gegen die vereinbarten Kriterien freigegeben. So lassen sich Missverständnisse über Farbe, Verarbeitung und Packzustand deutlich früher erkennen.
Die wichtigsten Packaging Quality Control Checkpoints sind nicht überall identisch. Eine Faltschachtel für empfindliche Kosmetik, eine Geschenkbox mit Magnetverschluss und ein Versandkarton stellen unterschiedliche Anforderungen. Entscheidend ist daher kein pauschaler Fehlerkatalog, sondern ein Prüfplan, der Produkt, Veredelung, Verwendungszweck und freigegebene Referenzen berücksichtigt.
Materialien und Produktionsreferenzen freigeben
Die wirksamste Qualitätskontrolle beginnt vor dem ersten gedruckten Bogen. Einkauf, Produktentwicklung, Marke und Verpackungshersteller sollten vor dem Produktionsstart eindeutig festhalten, wonach beurteilt wird. Ohne diese Referenz kann dieselbe Ausführung von einer Person als akzeptabel und von einer anderen als Mangel bewertet werden.
Zu den üblichen Produktionsreferenzen gehören:
- freigegebene Stanz- und Konstruktionszeichnung
- verbindliche Druckdaten in der finalen Version
- Materialbezeichnung, Grammatur oder Stärke nach Vereinbarung
- Angaben zu Oberfläche, etwa matt, glänzend, ungestrichen oder strukturiert
- Muster für Sonderfarben, Folienprägung, Lack, Prägung oder Relief
- verbindlicher Text-, Barcode- und Versionsstand
- Angaben zur Verklebung, Faltung, Einlage oder zum Verschluss
- Anforderungen an die spätere Befüllung und den Transport
Bei einer Verpackung mit Sichtfenster reicht es beispielsweise nicht aus, nur das Papier zu definieren. Auch Material, Position und Verklebung des Fensters müssen als Referenz beschrieben sein. Bei Etiketten zählen zusätzlich Abrollrichtung, Klebstoff, Stanzkontur und der vorgesehene Untergrund. Für individuell bedruckte Aufkleber und Etiketten sollten diese Punkte daher bereits in der Spezifikation stehen.
Was eine brauchbare Freigabereferenz ausmacht
Eine Referenz ist dann brauchbar, wenn sie prüfbar ist. Formulierungen wie „hochwertige Haptik“, „kräftige Farbe“ oder „saubere Kanten“ sind als Zielbild sinnvoll, aber für eine Produktionsentscheidung zu ungenau. Ergänzen Sie sie durch konkrete Vergleichsmuster, Bildausschnitte oder klare Beschreibungen.
Statt „Goldfolie mittig“ sollte beispielsweise festgelegt werden:
- welches Motiv foliengeprägt wird,
- welche Kanten oder Passermarken als Bezug dienen,
- welche Bereiche nicht überprägt werden dürfen,
- wie auffällige Abweichungen behandelt werden,
- ob kleine Unterschiede im Glanzbild materialbedingt akzeptabel sind.
Nicht jede natürliche Materialabweichung ist ein Fehler. Papier, Karton und Naturmaterialien können in Farbton, Faserbild oder Oberfläche leicht variieren. Solche materialtypischen Merkmale sollten von echten Mängeln getrennt werden. Das gilt besonders für ungestrichene Papiere, Recyclingkarton und stark strukturierte Oberflächen.
Prüfkriterien nach Verpackungsart auswählen
Die Prüftiefe sollte zum Risiko passen. Für eine einfache Umverpackung sind andere Kriterien wichtig als für eine Verpackung, die im Regal, als Geschenk oder im E-Commerce direkt bei Kundinnen und Kunden ankommt.
| Verpackungsart | Besonders relevante Kontrollpunkte | Vorab zu klären |
|---|---|---|
| Faltschachtel | Stanzkontur, Rillung, Klebenaht, Druckpasser, Aufrichtbarkeit | Produktmass, Befüllprozess, Verschluss |
| Geschenkbox | Bezugsmaterial, Ecken, Magnetposition, Ausrichtung von Deckel und Boden | Öffnungsgefühl, Einlage, sichtbare Präsentationsseiten |
| Versandkarton | Stabilität der Konstruktion, Faltfolge, Klebung, Beschriftung | Packablauf, Gewicht und Schutzbedarf des Inhalts |
| Etikett | Farbe, Stanzung, Klebkraft, Lesbarkeit, Abrollrichtung | Untergrund, Anwendung, Chargen- oder variable Daten |
| Verpackung mit Veredelung | Register, Folienbild, Lackbild, Kratzempfindlichkeit | Sichtflächen, Lichtwirkung, Kontaktflächen beim Stapeln |
Eine hilfreiche Praxis ist die Einteilung in drei Kategorien:
- Kritische Abweichungen: Sie beeinträchtigen Sicherheit, Lesbarkeit, Funktion oder den vorgesehenen Gebrauch.
- Wesentliche Abweichungen: Sie mindern die Verkaufsfähigkeit, Markenwirkung oder Verarbeitbarkeit deutlich.
- Geringfügige Abweichungen: Sie sind sichtbar, beeinflussen Funktion und Gesamteindruck aber nicht wesentlich.
Welche Abweichung in welche Kategorie fällt, muss für das jeweilige Projekt vereinbart werden. Allgemeingültige Toleranzen oder pauschale Fehlerquoten wären bei kundenspezifischen Verpackungen irreführend.
Erstmuster aus der Produktion prüfen
Das Erstmuster ist der zentrale Übergang zwischen Freigabe und laufender Fertigung. Es wird nicht nur angesehen, sondern gegen die vereinbarten Referenzen geprüft. Erst wenn das Muster freigegeben oder mit klar dokumentierten Anpassungen versehen wurde, sollte die Serie fortgesetzt werden.
Ein Erstmuster sollte unter realistischen Bedingungen beurteilt werden. Wer nur einen flach liegenden Druckbogen prüft, erkennt möglicherweise nicht, dass Text später an einer Rillung bricht, ein Motiv an der Kante ungünstig sitzt oder der Karton nach dem Aufrichten nicht sauber schließt.
Checkliste für die Erstmusterprüfung
Prüfen Sie zumindest diese Punkte:
- Stimmen Artikelname, Sprache, Pflichttexte, Varianten und Versionsstand?
- Entspricht die Stanzform der freigegebenen Konstruktion?
- Sind relevante Farben, Bilder und Logos im erwarteten Gesamteindruck?
- Sitzen Druck, Lack, Prägung und Folie richtig zueinander?
- Lassen sich Faltschachteln sauber aufrichten, schließen und befüllen?
- Hält die Verklebung an den vorgesehenen Kontaktflächen?
- Sind Codes, QR-Codes und kleine Schriften lesbar?
- Entstehen beim Falten, Rillen oder Aufrichten sichtbare Brüche?
- Sind Sichtfenster, Einlagen, Bänder oder Magnete korrekt positioniert?
- Entspricht die Haptik der freigegebenen Materialreferenz?
Bei Farbprüfungen ist die Betrachtungsumgebung relevant. Unterschiedliche Beleuchtung kann einen Farbton deutlich anders wirken lassen. Beurteilen Sie daher nicht allein anhand eines Handyfotos oder eines Displays. Ein digitales Rendering ist für Layout und Konstruktion nützlich, ersetzt aber üblicherweise keine physische Referenz für Papieroberfläche, Farbwirkung oder Veredelung.
Nicht nur das schönste Muster beurteilen
Ein häufiger Fehler besteht darin, ein einzelnes besonders gelungenes Muster als alleinige Messlatte zu verwenden, ohne die vereinbarten Produktionsbedingungen zu berücksichtigen. Bei Serienfertigung können sich Materialien und Prozesse innerhalb technisch und optisch erwartbarer Grenzen bewegen. Deshalb ist es sinnvoll, vorab zu definieren, welche Eigenschaften zwingend identisch sein müssen und wo ein akzeptabler Spielraum besteht.
Für Marken mit mehreren Verpackungsvarianten empfiehlt sich eine Freigabematrix. Darin stehen Artikelnummer, Version, Material, Veredelung, freigegebener Stand und besondere Prüfpunkte je Variante. Das verhindert, dass etwa eine frühere Sprachversion oder eine ähnliche, aber falsche Stanzform verwendet wird.
Druck, Veredelung und Weiterverarbeitung kontrollieren
Qualität entsteht nicht an einem einzigen Kontrollpunkt. Druck, Veredelung und Weiterverarbeitung können jeweils eigene Abweichungen verursachen. Ein sauber gedruckter Bogen kann nach dem Stanzen oder Kleben dennoch nicht verwendbar sein.
Druckbild und variable Inhalte prüfen
Beim Druck stehen neben der Farbe vor allem Vollständigkeit, Passer und Lesbarkeit im Mittelpunkt. Kontrolliert werden sollten:
- fehlende oder doppelte Druckelemente
- Verschiebungen zwischen Farben oder Motiven
- ungleichmäßige Flächen, Streifen oder unerwünschte Flecken
- unscharfe kleine Schriften und feine Linien
- korrekte Platzierung von Barcodes, QR-Codes und Chargenfeldern
- Übereinstimmung mit der freigegebenen Sprach- und Produktversion
Besondere Aufmerksamkeit brauchen Verpackungen mit sehr kleinen Texten, hellen Schriften auf dunklem Grund oder kritischen Kontrasten. Eine Datei kann technisch korrekt angelegt sein und im fertigen Druck dennoch schwer lesbar wirken. Prüfen Sie daher das reale Ergebnis in der tatsächlichen Größe.
Veredelungen als eigene Prüfstufe behandeln
Folienprägung, Heißfolie, Blindprägung, Reliefeffekte, Spotlack oder Laminierung erhöhen die Wertigkeit, schaffen aber zusätzliche Abhängigkeiten. Wichtig sind nicht nur Position und Vollständigkeit, sondern auch die Wirkung auf der später sichtbaren Fläche.
Typische Prüfpunkte sind:
- Ist die Veredelung deckungsgleich mit dem vorgesehenen Motiv?
- Sind feine Details vollständig übertragen?
- Gibt es unerwünschte Druckstellen, Risse oder Abplatzer?
- Bleibt die Oberfläche an stark beanspruchten Stellen ansprechend?
- Entstehen durch Stapeln, Reibung oder Falten sichtbare Spuren?
- Ist der Kontrast zwischen Veredelung und Untergrund wie vorgesehen?
Bei matten Oberflächen können Fingerabdrücke oder Kratzer stärker auffallen als auf glänzenden. Bei tiefen Prägungen können sich wiederum Rückseiten oder Falzbereiche verändern. Solche Effekte müssen nicht automatisch Ausschuss bedeuten, sollten aber vorab anhand eines Musters bewertet werden.
Stanzen, Rillen, Falten und Kleben prüfen
In der Weiterverarbeitung entscheidet sich, ob eine Verpackung in der Praxis funktioniert. Besonders bei maßgefertigten Verpackungsboxen sollten Konstruktion und späterer Packprozess gemeinsam gedacht werden.
Kontrollieren Sie unter anderem:
- saubere Stanzkanten ohne störende Ausrisse
- korrekte Position von Rillungen und Perforationen
- brucharmes Falten an bedruckten und veredelten Flächen
- maßhaltige Laschen, Steckverschlüsse und Aufhängungen
- durchgängige, saubere Klebenähte
- keine ungewollten Klebstoffspuren auf Sichtflächen
- einwandfreies Öffnen und Schließen
- korrekten Sitz von Einlagen oder Zusatzteilen
Eine Faltschachtel kann flach überzeugend aussehen und dennoch schlecht aufrichtbar sein. Daher gehört zur Prüfung immer ein Funktionscheck: aufrichten, schließen, gegebenenfalls befüllen, wieder öffnen und erneut schließen. Wenn die Verpackung maschinell oder manuell konfektioniert wird, sollte der vorgesehene Ablauf in die Bewertung einfließen.
Konfektionierung und Pack-out inspizieren
Mit der Fertigstellung einzelner Schachteln endet die Qualitätskontrolle nicht. Beim Zusammenstellen, Bündeln und Verpacken für den Transport können neue Fehler entstehen: falsche Mengen, gemischte Varianten, beschädigte Kanten oder unzureichender Schutz der Sichtflächen.
Der Begriff „Pack-out“ umfasst die Art, wie fertige Verpackungen in Bündeln, Umkartons oder auf Paletten zusammengestellt werden. Die Anforderungen hängen von Material, Veredelung, Lieferform und dem nachfolgenden Verarbeitungsablauf ab.
Worauf beim Pack-out zu achten ist
Eine Pack-out-Prüfung sollte diese Fragen beantworten:
- Ist die richtige Artikel- und Sprachversion im richtigen Umkarton?
- Stimmen vereinbarte Stückzahlen, Bündelgrößen und Kennzeichnungen?
- Sind empfindliche Oberflächen ausreichend gegen Reibung geschützt?
- Werden flachliegende Verpackungen so gepackt, dass Kanten nicht unnötig belastet werden?
- Sind Kartons ausreichend geschlossen und nachvollziehbar beschriftet?
- Enthält eine Einheit nur eine Variante, sofern keine Mischpackung vereinbart ist?
- Können die Verpackungen beim Wareneingang und in der Konfektionierung eindeutig zugeordnet werden?
Für Handel und E-Commerce ist die Reihenfolge der Verpackungen ebenfalls relevant. Wenn Verpackungen später weiterverarbeitet, etikettiert oder mit Produkten befüllt werden, helfen klare Mengen- und Variantenkennzeichnungen, Suchaufwand und Verwechslungen zu reduzieren.
Der Transportschutz ist projektabhängig. Hochglanzveredelungen, dunkle Vollflächen, offene Kanten und empfindliche Geschenkboxen benötigen oft mehr Schutz als einfache, robuste Versandverpackungen. Welcher Schutz notwendig ist, sollte als Teil der Pack-out-Vereinbarung festgelegt und nicht erst bei der Anlieferung beurteilt werden.
Abweichungen und Entscheidungen nachvollziehbar dokumentieren
Eine festgestellte Abweichung ist erst dann steuerbar, wenn sie klar dokumentiert wird. Ziel ist nicht, jede kleine Auffälligkeit bürokratisch zu erfassen. Ziel ist, rasch entscheiden zu können: stoppen, aussortieren, nacharbeiten, mit Einschränkung akzeptieren oder freigeben.
Ein sinnvoller Abweichungsbericht enthält:
- Projekt, Artikelnummer und betroffene Version
- Datum sowie Produktions- oder Prüfzeitpunkt
- Beschreibung der Abweichung
- Fotos oder physische Referenz, wenn hilfreich
- betroffene Menge oder nachvollziehbare Eingrenzung
- Bezug auf das vereinbarte Prüfkriterium
- Entscheidung und verantwortliche Freigabe
- Korrektur- oder Vorbeugemaßnahme für den weiteren Ablauf
Fakten statt unklarer Fehlerbeschreibungen
„Farbe schlecht“ oder „Klebung nicht gut“ hilft kaum weiter. Besser sind Beschreibungen wie: „Goldfolie ist am Markenlogo sichtbar gegenüber der freigegebenen Position verschoben“ oder „Klebelasche öffnet sich beim Aufrichten an mehreren geprüften Exemplaren“.
Auch die Entscheidung sollte eindeutig sein. „Bitte beachten“ ist keine Freigabeentscheidung. Halten Sie fest, ob die Ware akzeptiert, nachgearbeitet, getrennt gelagert oder weiter geprüft wird. Bei wiederkehrenden Verpackungen lohnt sich eine Ursachenanalyse besonders: War die Vorgabe unklar? Hat sich die Datei geändert? Ist die Konstruktion für das Material ungeeignet? Oder fehlt ein Kontrollpunkt im Prozess?
Dokumentation schützt beide Seiten vor späteren Interpretationskonflikten. Sie erleichtert zudem Folgeproduktionen, weil bewährte Referenzen und frühere Entscheidungen verfügbar bleiben.
Fertige Kartons gegen vereinbarte Kriterien freigeben
Die Endfreigabe beurteilt nicht nur Einzelstücke, sondern die Gesamtlieferung im Verhältnis zu den vereinbarten Kriterien. Sie sollte sich auf die vorab definierten Referenzen, die Ergebnisse aus den Zwischenprüfungen und den tatsächlichen Pack-out stützen.
Eine Endprüfung kann je nach Projekt eine Vollkontrolle, eine stichprobenartige Kontrolle oder eine gezielte Prüfung kritischer Merkmale umfassen. Welche Methode sinnvoll ist, hängt von Komplexität, Stückzahl, Sichtbarkeit der Merkmale und Folgen eines Fehlers ab. Eine allgemeingültige Stichprobengröße ist ohne konkrete Vereinbarung nicht seriös festzulegen.
Freigabecheck vor Versand
Vor der Freigabe fertiger Kartons sollten diese Punkte geklärt sein:
- Ausführung: Material, Konstruktion, Druck und Veredelung entsprechen der freigegebenen Referenz oder einer dokumentiert akzeptierten Abweichung.
- Funktion: Falten, Kleben, Schließen und vorgesehene Handhabung funktionieren.
- Inhalt: Texte, Varianten, Codes und Kennzeichnungen sind richtig und lesbar.
- Zustand: Sichtflächen, Kanten und Verarbeitungsstellen sind im vereinbarten Zustand.
- Mengen und Sortierung: Stückzahlen, Bündel und Varianten sind korrekt zusammengestellt.
- Versandzustand: Umkartons und Schutzmaßnahmen entsprechen der abgestimmten Packweise.
- Entscheidungen: Offene Abweichungen sind geklärt, nachvollziehbar dokumentiert und freigegeben oder abgegrenzt.
Eine Freigabe sollte nie nur auf dem Eindruck „sieht gut aus“ beruhen. Umgekehrt muss sie auch nicht jede minimale Eigenheit eines Materials ausschließen. Sie ist eine nachvollziehbare Entscheidung gegen die Kriterien, die für genau diese Verpackung festgelegt wurden.
Häufige Fehler bei Qualitätskontrollen für Verpackungen
Einige Probleme treten unabhängig von Verpackungsart und Auflage immer wieder auf:
- Freigabe nur auf Basis eines Bildschirmbilds: Haptik, Falzverhalten und reale Farbwirkung bleiben offen.
- Unklare Versionen: Alte Texte, falsche Sprachstände oder ähnliche Layouts gelangen in die Produktion.
- Keine Priorisierung der Merkmale: Teams diskutieren über Kleinigkeiten, während kritische Funktionen ungeprüft bleiben.
- Prüfung nur am Ende: Fehler werden entdeckt, wenn Änderungen aufwendiger oder gar nicht mehr möglich sind.
- Veredelung wird wie normaler Druck behandelt: Register, Oberfläche und Kratzempfindlichkeit werden zu spät beurteilt.
- Pack-out wird nicht spezifiziert: Die Schachtel selbst ist korrekt, kommt aber mit Druckstellen, Mischvarianten oder unklarer Kennzeichnung an.
- Entscheidungen bleiben mündlich: Bei Folgeaufträgen fehlen nachvollziehbare Referenzen.
FAQ zu Qualitätskontrollpunkten bei Verpackungen
Braucht jede Verpackung ein physisches Freigabemuster?
Nicht zwingend, aber bei neuer Konstruktion, besonderen Materialien, anspruchsvollen Farben oder Veredelungen ist ein physisches Muster besonders wertvoll. Bei sehr einfachen Wiederholaufträgen kann eine vorhandene, klar dokumentierte Referenz ausreichend sein. Entscheidend ist, ob die kritischen Eigenschaften verlässlich beurteilt werden können.
Welche Prüfung ist bei Faltschachteln besonders wichtig?
Neben Druck und Optik ist der Funktionscheck zentral: Die Schachtel muss sich sauber aufrichten, schließen und gegebenenfalls befüllen lassen. Rillung, Klebung, Stecklaschen und Kanten sollten daher immer im aufgebauten Zustand kontrolliert werden.
Sind kleine Farbunterschiede automatisch ein Mangel?
Nein. Die Bewertung hängt von der freigegebenen Referenz, dem Druckverfahren, dem Material und der Bedeutung der Farbe für die Marke ab. Was bei einer dezenten Naturkarton-Verpackung akzeptabel sein kann, ist bei einer präzise definierten Markenfarbe möglicherweise nicht akzeptabel. Diese Erwartung sollte vor Produktionsbeginn festgelegt werden.
Wer sollte die Endfreigabe erteilen?
Das hängt von der internen Organisation ab. Sinnvoll ist eine klar benannte Person oder Rolle mit Zugang zu den freigegebenen Referenzen und Kenntnis der Produktanforderungen. Bei kritischen Punkten können Einkauf, Marke, Produktentwicklung und Qualitätssicherung gemeinsam entscheiden.
Ein guter Kontrollplan macht Verpackungsqualität nicht komplizierter, sondern planbarer: Referenzen eindeutig festlegen, kritische Merkmale früh prüfen, Abweichungen dokumentieren und erst dann gegen klare Kriterien freigeben. Wenn Sie neue Verpackungen spezifizieren, kann ein Blick auf die Erfahrung und den Produktionsrahmen von XGolden Print bei der Vorbereitung Ihrer Anforderungen hilfreich sein.
